L'impression 3D est devenue une technologie de fabrication importante dans de nombreux secteurs. Elle permet de créer des géométries complexes avec un haut degré de précision et un minimum de déchets. Les techniques de photopolymérisation en cuve les plus courantes sont la stéréolithographie (SLA) et le traitement numérique de la lumière (DLP). Mais toutes deux reposent sur une fabrication couche par couche. Cela réduit la vitesse d'impression et génère des forces de séparation entre la couche durcie et la cuve de résine. Ces restrictions empêchent leur utilisation en production de masse.
Pour surmonter ces limites, la Hindered Asynchronous Light Synthesis (HALS), une nouvelle technologie propriétaire de photopolymérisation en cuve, a été développée. Cet article présente le principe de fonctionnement de l'impression 3D HALS, ses avantages par rapport aux méthodes conventionnelles et son potentiel pour la production industrielle.
Qu'est-ce que l'impression 3D HALS ?
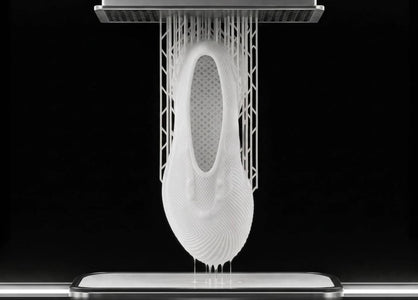
La HALS est un procédé d'impression 3D à base de résine qui utilise la lumière pour durcir un photopolymère liquide, sans recourir à la routine d'arrêt et de décollement des systèmes plus anciens. Il fabrique les pièces grâce à deux mécanismes coordonnés, chacun reflété dans son nom.
Le mécanisme entravé (Hindered)
Au fond de la cuve de résine se trouve une fenêtre transparente. Juste au-dessus, la HALS maintient une fine couche riche en oxygène ou en un agent inhibiteur similaire. La lumière pénètre toujours dans cette zone, mais la réaction chimique qui durcit la résine y est délibérément freinée. Dans cette bande étroite, la résine reste liquide même sous exposition aux UV.
Cette « zone morte » remplit plusieurs fonctions importantes : elle garantit que la pièce imprimée ne touche jamais la fenêtre. De la résine fraîche s'écoule en continu dans l'espace où le durcissement se produit réellement, juste au-dessus de la zone morte.
Le mécanisme asynchrone (Asynchronous)
Rien n'adhère à la fenêtre, la plateforme de fabrication n'a donc pas besoin de s'arrêter et de se soulever. Elle s'élève au contraire dans un mouvement fluide. Le système d'IA ajuste l'intensité et le rythme de la lumière à la volée, en fonction de la vitesse de la plateforme, du comportement de la résine et de la forme en cours de création à cet instant. L'exposition n'est pas figée image par image, mais évolue en permanence pour s'adapter aux besoins de la pièce.
Déroulement du procédé HALS
Voici le déroulement de l'impression 3D HALS :
1. Conception du modèle
Le processus commence par un modèle tridimensionnel (3D) créé à l'aide d'un logiciel de conception assistée par ordinateur (CAO) ou d'un scanner 3D. Le modèle numérique décrit la géométrie du composant final.
2. Préparation du fichier
Le modèle est importé dans le logiciel de découpe et converti en instructions lisibles par la machine. À cette étape, les paramètres d'impression sont définis, notamment les réglages d'exposition et l'orientation de fabrication.
3. Préparation de la résine
La résine est versée dans la cuve, et la plateforme de fabrication est positionnée à la hauteur d'impression initiale pour commencer la fabrication.
4. Impression en continu
La lumière ultraviolette (UV) durcit sélectivement la résine liquide selon le modèle numérique. La plateforme de fabrication se déplace en continu tandis que de la résine fraîche réapprovisionne la zone de durcissement, permettant une formation ininterrompue de la pièce.
5. Post-traitement
Une fois l'impression terminée, la pièce est retirée de la plateforme de fabrication, lavée pour éliminer toute résine non durcie, puis post-durcie aux UV afin d'obtenir ses propriétés mécaniques finales et sa stabilité dimensionnelle.

Comparatif : HALS vs SLA vs DLP vs CLIP
Voici comment la HALS se compare aux technologies SLA, DLP et CLIP :
|
Caractéristique |
SLA |
DLP |
CLIP |
HALS |
|
Source lumineuse |
Laser UV, trace point par point |
Le projecteur expose la couche entière en une seule fois |
LED UV avec fenêtre perméable à l'oxygène |
Champ lumineux dynamique contrôlé par IA |
|
Méthode de durcissement |
Couche par couche |
Couche par couche |
Continu, basé sur une zone morte |
Continu, basé sur une zone morte avec synchronisation par IA |
|
Vitesse d'impression |
Lente (10–20 mm/h) |
Moyenne (20–40 mm/h) |
Rapide (100+ mm/h) |
Très rapide (200–500+ mm/h) |
|
Décollement requis |
Oui |
Oui |
Non |
Non |
|
Résistance mécanique |
Anisotrope, plus faible sur l'axe Z |
Anisotrope |
Isotrope |
Isotrope |
|
Finition de surface |
Très lisse |
Légère pixellisation |
Sans lignes de couches |
Sans lignes de couches |
|
Usage typique |
Détails fins, bijouterie |
Modèles dentaires, figurines |
Semelles intermédiaires, petites pièces |
Pièces complètes, production à l'échelle industrielle |
Avantages de l'impression 3D HALS
Rapidité à grande échelle
Comme les pièces sont extraites en continu plutôt que construites couche par couche, la HALS peut produire des composants en quelques minutes plutôt qu'en plusieurs heures, ce qui la rend viable pour la fabrication en volume plutôt que pour des prototypes uniques.
Des pièces plus solides et plus homogènes
Sans étape de décollement, l’impression ne subit pas de contraintes mécaniques répétées. Cela confère une résistance isotrope : les pièces se comportent uniformément dans toutes les directions, au lieu de se rompre le long de lignes de couches fragiles.
Des surfaces plus lisses
Les pièces HALS ne présentent aucune ligne de couche visible : la finition est donc bien plus proche des produits moulés par injection et n’exige souvent pas autant de post-traitement.
Liberté de conception
Des treillis fins et d'autres géométries complexes peuvent être imprimés d'une seule pièce, ce qui est difficile à réaliser de manière fiable avec les méthodes conventionnelles par couches.
Applications de la HALS
Chaussures
Le cas d'usage le plus abouti de la HALS reste la chaussure, car une seule chaussure contient plusieurs composants qui devaient auparavant être fabriqués séparément.
- Semelles intermédiaires et extérieures : Au lieu de la mousse traditionnelle, des structures en treillis fin avec amorti zonal sont utilisées : la semelle fléchit différemment au talon, à la voûte plantaire et à l'avant-pied.
- Tiges : Certains modèles impriment la tige et la semelle en une seule pièce continue. Aucun panneau cousu, aucune couture collée.
- Structures ventilées : Des motifs en treillis ouvert sont intégrés directement dans la semelle pour servir de canaux de circulation d'air.
- Usage quotidien : La même logique s'applique aux chaussons, sandales et chaussures décontractées, où des matériaux à séchage rapide et résistants à l'eau comptent davantage que la performance athlétique.

Robotique et composants industriels
La HALS sert à fabriquer des pinces robotiques souples, des articulations flexibles et des composants hydrauliques dotés de canaux d'écoulement internes, qui doivent pouvoir supporter la pression sans fuir et répondre aux normes habituellement associées aux pièces moulées par injection.
Dispositifs médicaux et dentaires
La bibliothèque de matériaux offre une grande variété, du flexible au rigide, et prend en charge les dispositifs sur mesure tels que les orthèses, les modèles dentaires et les pièces de prothèses, où chaque pièce est façonnée différemment pour chaque patient.
Automobile et biens de consommation
Les résines résistantes aux chocs permettent à la HALS de produire des pièces d'intérieur automobile et des coques de drones, tandis que les formulations haute température conviennent aux inserts de moules et autres composants exposés à la chaleur pendant l'utilisation.
Nexbie : la HALS portée à un niveau supérieur
L'un des exemples les plus détaillés de mise à l'échelle de la HALS est Nexbie, une marque de chaussures imprimées en 3D bâtie sur le socle d'ingénierie de Creality. Les chaussures sont fabriquées grâce à l'impression 3D HALS, une technologie de fabrication basée sur le DLP, et associées à un mélange polyuréthane-urée, et non au TPU standard.
- Gains de résistance : Des tests indépendants ont montré que Nexbie affiche une résistance à la déchirure d'environ 20 N/mm, contre 12-18 N/mm pour les matériaux de chaussures classiques. Un polyuréthane-urée peut supporter 100 000 flexions tout en conservant plus de 90 % de ses propriétés. Un TPU standard ne tient qu'environ 50 000 cycles.
- Qualité de surface : Les pièces HALS présentent une rugosité de surface d'environ 10 microns, comparable aux pièces moulées par injection, contre 50-100 microns avec des stries visibles pour les chaussures classiques imprimées par couches.
- Structure : La semelle utilise une conception en treillis creuse à 80 % qui offre une grande respirabilité et un effet d'amorti dynamique, souvent absent des semelles intermédiaires en mousse, et améliore l'efficacité de la circulation d'air de plus de 80 % par rapport aux semelles pleines en mousse.
- Fabrication monobloc : La chaussure est imprimée d'une seule pièce, sans colle ni couches séparées, ce qui la rend résistante aux plis et au décollement de la semelle. Il n'y a aucun joint collé entre la semelle et la tige, généralement le premier point de défaillance d'une chaussure traditionnelle.
- Échelle : Alors qu'une installation d'impression 3D typique à petite échelle produit 1 000 à 2 000 paires par mois, le procédé de Nexbie est validé à 300 000 paires par mois.

Conclusion
La HALS change véritablement la donne dans l'impression 3D résine, la faisant passer du prototypage à une véritable production industrielle. Elle repose sur une zone morte chimique et une lumière contrôlée par IA, supprimant l'étape de décollement qui a ralenti la photopolymérisation en cuve pendant des décennies. Résultat : des impressions plus rapides, des pièces plus solides et isotropes, et des finitions comparables au moulage par injection.
Ce que cela donne à grande échelle se voit dans l'application de Nexbie à la chaussure—des temps de production plus courts, une durabilité supérieure et des volumes de fabrication autrefois jugés impossibles pour l'impression 3D. À mesure que les matériaux et les procédés gagnent en maturité, le potentiel de la HALS pourrait s'étendre bien au-delà des chaussures, vers la fabrication industrielle au sens large.